
Контроль брака на порошковой печати: ориентация, усадка и то, что видно только после камеры
На порошке брак часто виден после камеры, а не на превью. Ориентация, усадка и опорные зоны задают кромку сильнее, чем «красивый» вид в слайсере. До старта смотрим, где деталь сядет на порошок и где стенка тонкая.
Усадка не лечится «ещё одним слоем». Если посадка критична, печатаем контрольный экземпляр в той же камере и тем же режимом. Серию обещаем только после живой проверки.
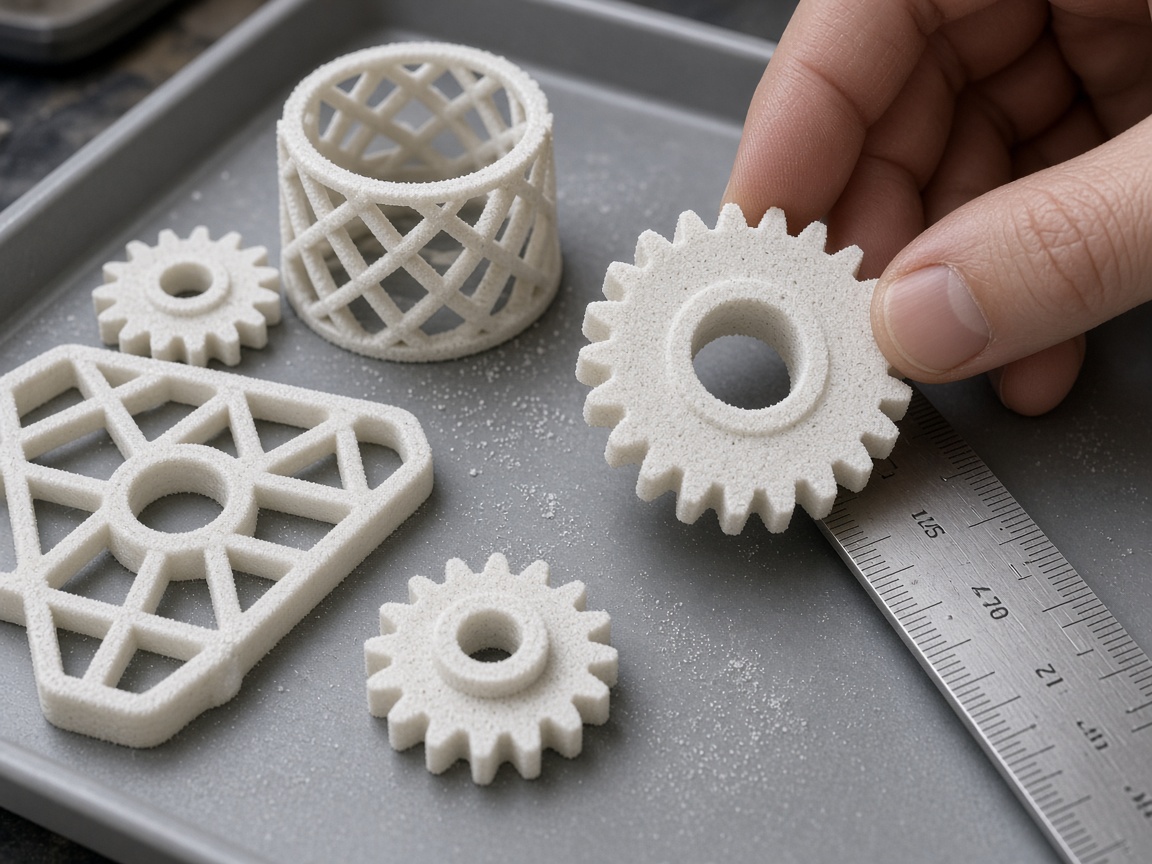
Опорные зоны и упаковка соседних деталей в камеру меняют поверхность. Тесная укладка экономит порошок и портит край. Мы не обещаем плотность «как на рендере», если камера уже занята чужими заказами рядом.
После камеры — очистка, проверка размеров, при необходимости пропитка или шлифовка. То, что выглядит серым пятном на фото, на ощупь может быть нормой порошка. Фиксируем, что входит в сдачу: сырой SLS или отделка.
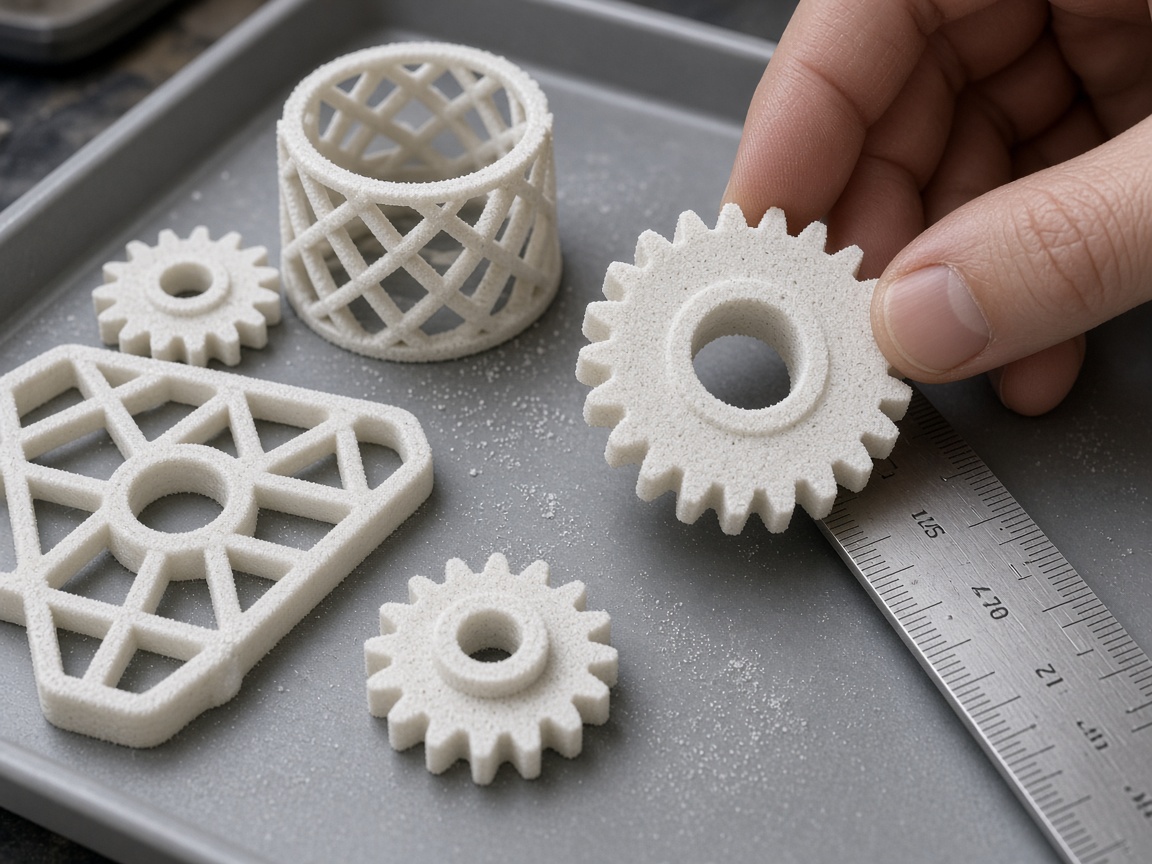
Пришлите модель и допуск по посадке — скажем, где риск брака и нужен ли пробный прогон.